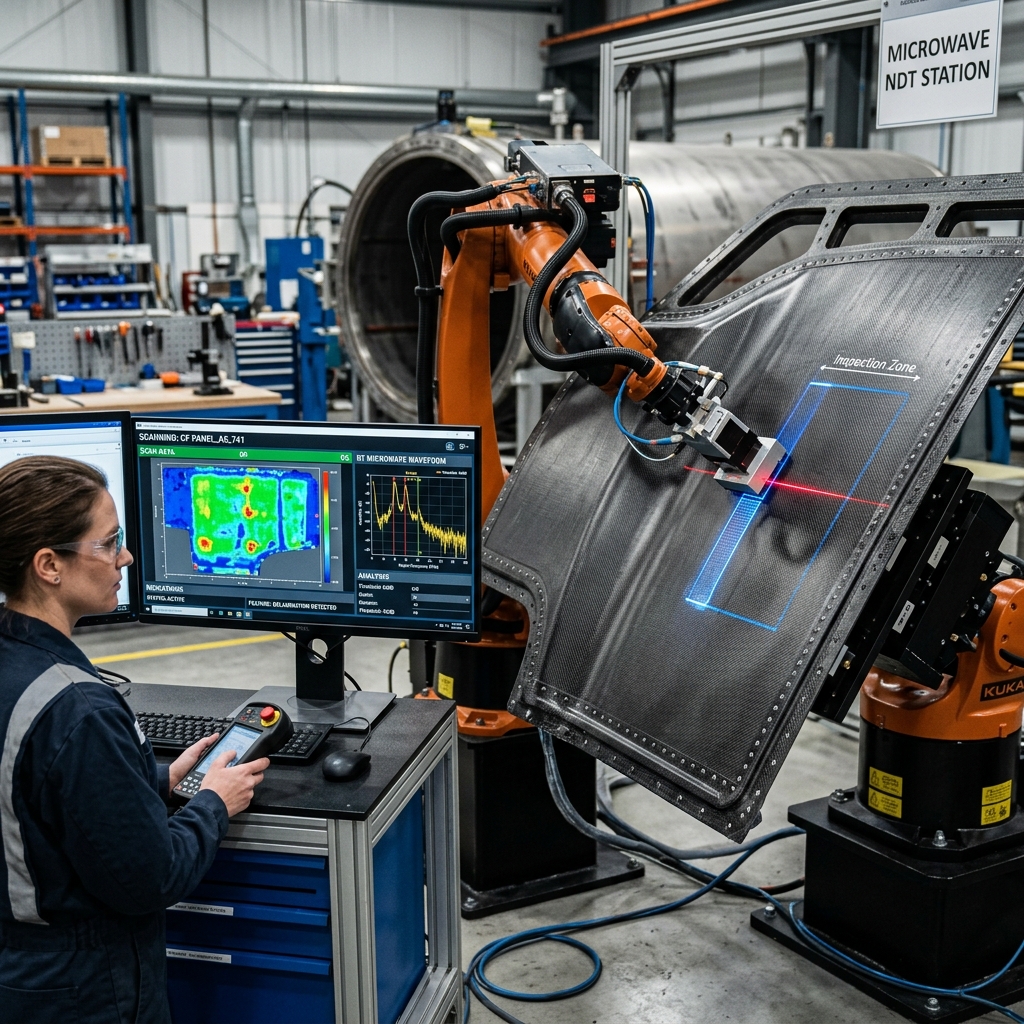
Microwave Testing (MW)
Method Overview
High-frequency electromagnetic technique scanning composite and ceramic structures for internal voids, delamination, and moisture.
Core Method Specifications
Target Applications & Governing Standards
1 Scopes ConfiguredMethod Limitations & Operational Boundary Conditions
Critical physics limits, thermal envelopes, blind spots, and ASME Sec V / API procedural boundaries for MW.
Dielectric loss tangent of polymers shifts with temperature, affecting microwave phase measurement.
Horn antenna near-field standoff required (typically 10 mm to 50 mm)
None (air-coupled microwave transmission)
Microwave electric field vector should align with joint fusion plane for electrofusion fittings
- •Conductive metallic materials: Microwave radiation reflects 100% off metals; completely blind to internal defects in steel, aluminum, or copper
- •Water films on exterior surface absorb microwave energy, blinding the receiver
Density variations and carbon black filler clumps in extruded HDPE pipe resins mimicking cold fusion joints
High-frequency immersion PAUT to inspect electrofusion wire alignment in HDPE pipelines
Visual alignment auditing of cold fusion joints and melt beads
Technique-to-OEM Compatibility Matrix
Verified manufacturers, instrument models, and diagnostic portals supporting MW.
Evisive
Patented microwave non-destructive testing (MW) systems for thick dielectric non-metallic materials, fiberglass piping, radomes, and composite joints.
Keyence
OEM Manufacturer for MW inspection systems.
Anritsu
OEM Manufacturer for MW inspection systems.