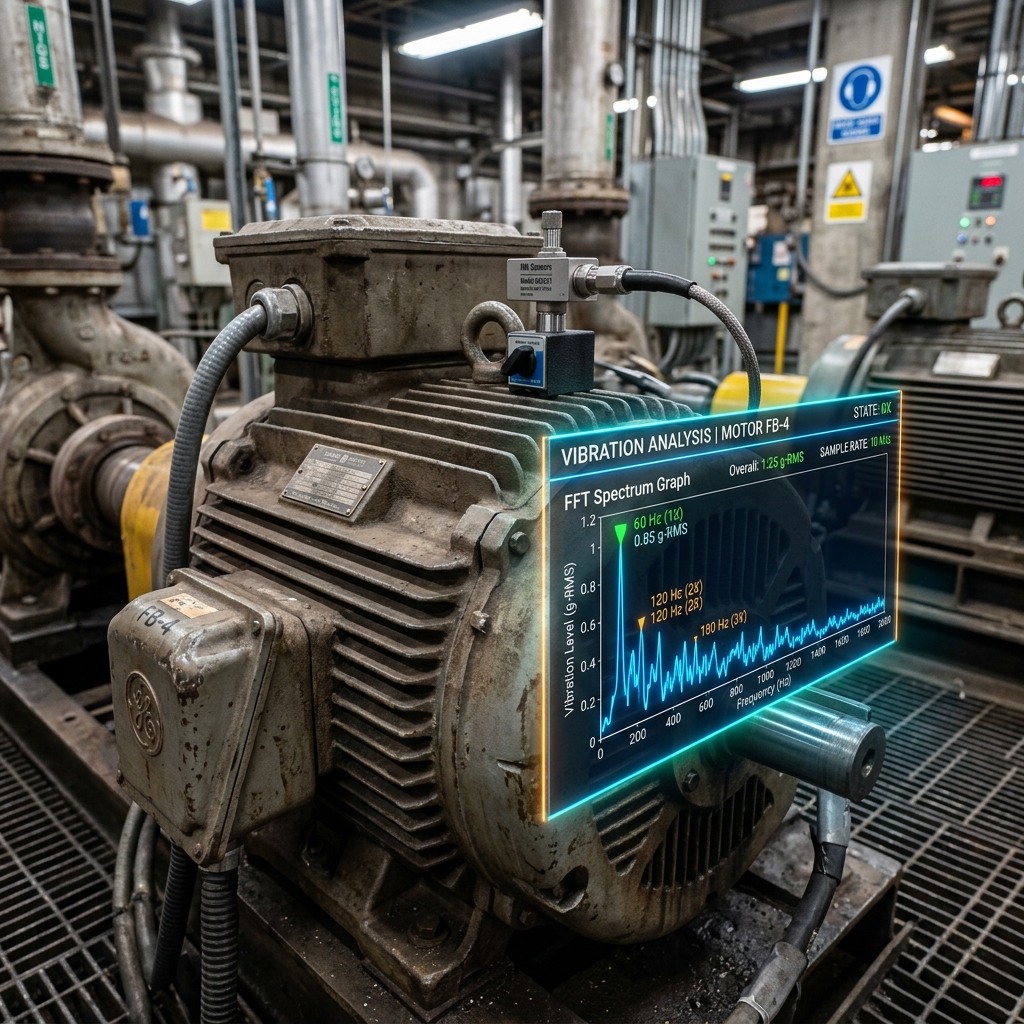
Vibration Analysis (VA)
Method Overview
Condition monitoring of rotating machinery using vibration measurement and spectrum diagnostics.
Core Method Specifications
Target Applications & Governing Standards
1 Scopes ConfiguredMethod Limitations & Operational Boundary Conditions
Critical physics limits, thermal envelopes, blind spots, and ASME Sec V / API procedural boundaries for VA.
Integrated electronics (IEPE/ICP) accelerometers fail above 120°C due to preamplifier thermal breakdown.
Requires structural rigidity; mount must not introduce resonance frequencies below 10 kHz
Silicone grease or beeswax couplant layer beneath magnetic sensor base
Triaxial measurement required: Horizontal, Vertical, and Axial axes must be monitored to distinguish imbalance from misalignment
- •Cannot detect static volumetric defects, corrosion thinning, or flaws in non-rotating equipment
- •Low-speed machinery (< 60 RPM) generates ultra-low frequency signals masked by sensor baseline noise
Structural resonance and acoustic airborne noise from adjacent machinery misdiagnosed as internal bearing failure
Infrared thermography to correlate mechanical vibration anomalies with hot bearing journals
High-frequency ultrasonic airborne/structure-borne listening for early bearing lubrication breakdown
Technique-to-OEM Compatibility Matrix
Verified manufacturers, instrument models, and diagnostic portals supporting VA.
Emerson (AMS CSI)
Global industrial automation enterprise providing AMS condition monitoring, triaxial vibration analyzers, and laser shaft alignment instrumentation for rotating equipment.
Fluke Corporation
Fortive subsidiary and world benchmark manufacturer of industrial test tools, thermal imaging cameras, acoustic imaging leak detectors, and portable vibration meters.
SKF
Global benchmark multinational for bearing technology, rotating machinery condition monitoring, multi-channel vibration analysis instruments, and lubrication diagnostics.
Emerson (CSI)
OEM Manufacturer for VA inspection systems.
Bently Nevada
OEM Manufacturer for VA inspection systems.